

Автоматическая производственная линия переключающих переключателей 2026: цены от производителя
2026-08-17
- Автоматическая производственная линия переключающих переключателей 2026: цены от производителя и технические спецификации
- Что такое автоматическая производственная линия для переключающих переключателей?
- Где применяется автоматическая производственная линия переключающих переключателей?
- Основные технические характеристики и параметры эффективности
- Как выбрать автоматическую производственную линию: критерии оценки
- Диапазон цен и факторы формирования стоимости в 2026 году
- Логистика, монтаж и ввод в эксплуатацию
- Сравнение технологий сборки: Автоматическая линия vs Ручная сборка
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и взаимодействию с производителем
- FAQ: Часто задаваемые вопросы
- Заключение и перспективы развития
- Опыт лидера отрасли: ООО «Чжэцзян Лисинь Тяговое Оборудование»
Автоматическая производственная линия переключающих переключателей 2026: цены от производителя и технические спецификации
Автоматическая производственная линия переключающих переключателей представляет собой комплексное мехатронное решение, предназначенное для высокоскоростной сборки, тестирования и упаковки коммутационных аппаратов низкого и среднего напряжения. В условиях индустрии 4.0, актуальной для 2026 года, такие линии обеспечивают цикл обработки от 3 до 6 секунд на единицу продукции, гарантируя стабильность параметров контактного сопротивления в пределах 15–25 мкОм. Для производителей электрощитового оборудования и OEM-интеграторов внедрение автоматизированного комплекса позволяет снизить операционные расходы (OPEX) на 40% за счет минимизации ручного труда и исключения человеческого фактора при контроле качества. Ключевая ценность данного оборудования заключается не просто в скорости, а в воспроизводимости технологического процесса: каждый переключающий переключатель, сходящий с конвейера, проходит многоступенчатую диагностику изоляции и механической прочности, что критически важно для соответствия стандартам ГОСТ и IEC. Данное руководство детально разбирает архитектуру линий, экономические модели окупаемости и технические нюансы выбора поставщика в текущих рыночных реалиях.
Что такое автоматическая производственная линия для переключающих переключателей?
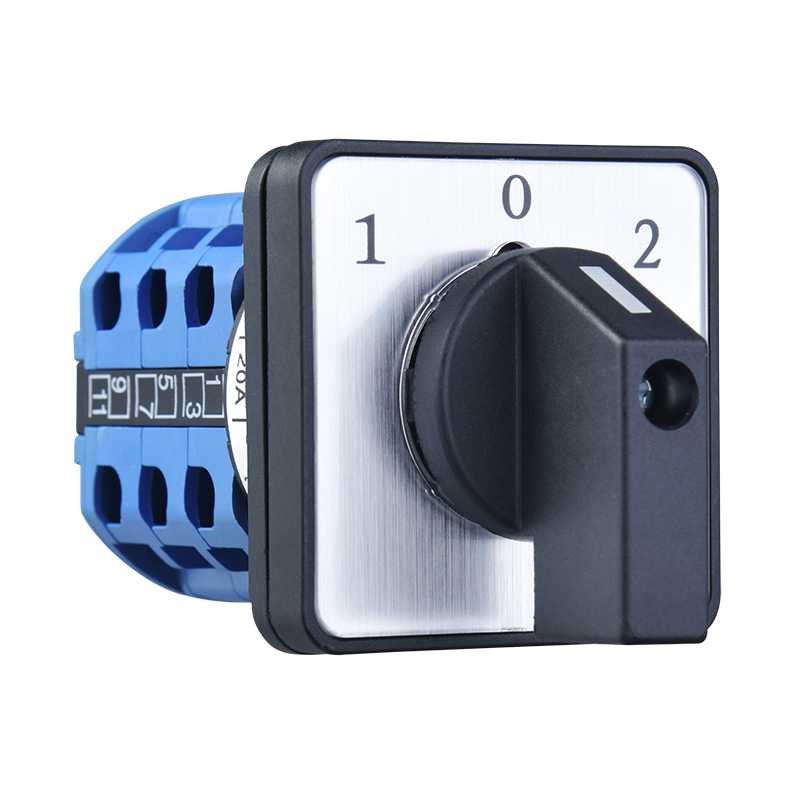
В промышленном контексте автоматическая производственная линия — это не просто набор станков, а единая киберфизическая система, объединяющая модули подачи компонентов, сборки, сварки или пайки, функционального тестирования и маркировки. Объектом производства здесь выступает переключающий переключатель (часто идентифицируемый в номенклатуре как кулачковый переключатель, пакетный выключатель или реверсивный рубильник), который является критическим узлом в системах управления двигателями, распределительных щитах и автоматике.
Современные линии 2026 модельного года базируются на модульном принципе. Это означает, что базовая платформа может быть масштабирована под разные серии продукции. Если ранее заводы закупали отдельные прессы, автоматы навивки контактов и стенды проверки, то сегодня интеграторы предлагают готовое решение «под ключ». Система управляется через центральный PLC-контроллер с интерфейсом HMI, который собирает телеметрию в реальном времени. Для инженеров-технологов это означает возможность отслеживать тренды износа инструмента и предиктивного обслуживания, а не реагировать на уже случившиеся поломки.
Ключевое отличие автоматической линии от полуавтоматических островков — наличие замкнутого контура обратной связи. Например, если датчик усилия запрессовки фиксирует отклонение более чем на 5% от номинала, система автоматически бракует деталь и корректирует параметры следующего цикла, предотвращая серийный выпуск дефектной продукции. Такой подход формирует высокий уровень доверия со стороны конечных потребителей, приобретающих готовые электротехнические изделия.
Архитектура и ключевые модули системы
Типовая конфигурация линии включает следующие функциональные зоны:
- Модуль вибрационной подачи и сортировки: Обеспечивает ориентацию корпусных деталей, контактных групп и валов. Использует компьютерное зрение для отбраковки литых пластиковых элементов с дефектами литья (раковины, недолив).
- Роботизированный узел сборки: 6-осевые манипуляторы или декартовы роботы выполняют установку контактных мостиков, пружинных механизмов и фиксацию осей. Точность позиционирования составляет ±0.05 мм.
- Узел лазерной или ультразвуковой сварки: Формирование неразъемных соединений токоведущих частей. Лазерная сварка предпочтительна для медных сплавов, так как обеспечивает минимальную зону термического влияния, сохраняя электропроводность материала.
- Стенд электрических испытаний: Автоматическая проверка сопротивления контактов, испытание изоляции повышенным напряжением (например, 2.5 кВ в течение 1 минуты) и проверка правильности коммутации по схеме.
- Модуль лазерной маркировки и упаковки: Нанесение DataMatrix кода для сквозной прослеживаемости каждой единицы переключающего переключателя и упаковка в блистер или короба.
Где применяется автоматическая производственная линия переключающих переключателей?
Спрос на высокопроизводительное оборудование диктуется потребностями смежных отраслей, где требуется массовый выпуск надежной коммутационной аппаратуры. Понимание этих сегментов помогает правильно оценить необходимую мощность линии.
Энергетика и распределительные сети
Производители комплектных распределительных устройств (КРУ) и щитов автоматики нуждаются в тысячах единиц коммутационных аппаратов ежемесячно. Здесь переключающий переключатель используется для изменения схем питания, ввода резерва и реверсирования двигателей насосных станций. Автоматизация производства позволяет поставлять продукцию крупным энергетическим холдингам с гарантированным качеством, проходящим строгий входной контроль.
Промышленная автоматизация и машиностроение
Станкостроительные заводы и производители конвейерных систем интегрируют переключатели в панели управления. Для них критична стабильность механического ресурса (число циклов переключения). Линии, оснащенные модулями тестирования на износ, позволяют эмулировать тысячи циклов работы еще на этапе производства, отсеивая потенциально ненадежные экземпляры.
Жилищно-коммунальное хозяйство и строительство
Массовое строительство жилых комплексов требует недорогих, но сертифицированных решений для вводно-распределительных устройств. В этом сегменте решающим фактором становится себестоимость единицы продукции. Автоматическая производственная линия снижает долю ручного труда до минимума, что делает производство рентабельным даже при низкой маржинальности изделий.
Основные технические характеристики и параметры эффективности
При выборе или проектировании линии инженерный отдел должен опираться на конкретные метрики. В 2026 году стандартом де-факто стали следующие показатели для среднесерийного производства:
| Параметр | Значение / Диапазон | Комментарий инженера |
|---|---|---|
| Такт выпуска (Cycle Time) | 3.5 – 6.0 секунд/шт. | Зависит от сложности конструкции переключателя (количество положений, полюсов). |
| Коэффициент готовности (OEE) | > 85% | Целевой показатель для хорошо отлаженной линии. Ниже 75% требует аудита процессов. |
| Точность позиционирования | ± 0.02 – 0.05 мм | Критично для совмещения контактных групп и предотвращения дугообразования. |
| Потребляемая мощность | 15 – 45 кВт | Включая компрессоры, системы вентиляции и нагревательные элементы (если есть). |
| Уровень брака | < 0.5% | Достигается за счет встроенного машинного зрения и электроконтроля. |
| Переналадка (Changeover) | 30 – 90 минут | Время смены формата с одного типа переключателя на другой. |
Важно отметить, что производительность не должна идти в ущерб надежности. Чрезмерное ускорение роботов-манипуляторов может привести к микроскопическим деформациям контактных пластин, что выявится только спустя полгода эксплуатации у клиента. Поэтому баланс между скоростью и качеством настраивается индивидуально под каждую модель переключающего переключателя.
Как выбрать автоматическую производственную линию: критерии оценки
Рынок оборудования насыщен предложениями, однако не все линии одинаково эффективны для специфических задач российского производства. При проведении тендера или прямых переговоров с производителем оборудования, рекомендуется использовать следующий чек-лист.
1. Гибкость и масштабируемость
Избегайте жестко специализированных линий, способных собирать только одну модель изделия. Современный рынок требует быстрой смены ассортимента. Идеальная автоматическая производственная линия должна позволять менять инструментальную оснастку (грейферы, направляющие, сварочные головки) без привлечения сторонних сервисных инженеров. Наличие библиотеки рецептов в ПО позволяет оператору переключаться между моделями нажатием одной кнопки.
2. Система контроля качества (Vision & Electrical Test)
Это «сердце» линии. Проверьте, какая система технического зрения используется. Распознавание должно работать не только при идеальном освещении, но и компенсировать блики на металлических контактах. Электрический тестер должен поддерживать протоколы обмена данными с MES-системой завода, чтобы каждый серийный номер переключающего переключателя имел цифровой паспорт с результатами испытаний.
3. Локализация сервиса и наличие запчастей
В условиях 2026 года логистические цепочки остаются нестабильными. Выбирайте поставщика, который имеет склад запасных частей (двигатели, датчики, пневматика) на территории страны или гарантирует доставку критических узлов не дольше 2 недель. Оборудование, зависящее от уникальных компонентов, снятых с производства в Европе или Азии, несет высокие риски простоя.
4. Энергоэффективность
Обратите внимание на класс энергопотребления. Современные приводы с рекуперацией энергии и интеллектуальное управление пневмосистемой (отключение подачи воздуха в паузах) могут снизить счета за электроэнергию на 15-20% ежегодно.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит?» является самым частым, но наименее корректным без технического задания. Стоимость автоматической производственной линии варьируется в широких пределах. Ниже приведена ориентировочная структура ценообразования для оборудования среднего класса.
- Базовая конфигурация (полупрозрачная сборка): От $150,000 до $250,000. Включает основные модули сборки и простой электрический тест. Подходит для небольших партий и простых конструкций переключателей.
- Стандартная промышленная линия: От $300,000 до $550,000. Полная автоматизация, включая загрузку сырья, лазерную сварку, сложный функциональный тест, маркировку и упаковку. Высокая степень повторяемости.
- Премиум / Кастомизированные решения: От $600,000 и выше. Интеграция с заводской ERP/MES, использование роботов премиум-класса, избыточная система контроля качества, возможность работы с экзотическими материалами.
Что влияет на итоговую цену?
- Степень автоматизации загрузки: Ручная загрузка бункеров дешевле, чем интеграция с системой вакуумной подачи из больших контейнеров (Big Box).
- Тип сварочного оборудования: Ультразвуковые установки дороже контактной сварки, но обеспечивают лучшее качество соединения для цветных металлов.
- Программное обеспечение: Лицензии на специализированное ПО для анализа данных и предиктивной аналитики могут составлять до 10% от стоимости «железа».
- Требования к безопасности: Наличие ограждений полного периметра, световых барьеров и систем аварийной остановки категории PL e увеличивает стоимость, но является обязательным для сертификации.
Инженерный совет: Не стремитесь купить самое дешевое оборудование. Практика показывает, что экономия на системе технического зрения приводит к тому, что 2-3% брака уходит клиенту. Один рекламационный случай от крупного сетевого заказчика может стоить дороже, чем разница в цене между «бюджетной» и «средней» линией.
Логистика, монтаж и ввод в эксплуатацию
Покупка оборудования — это только половина дела. Успех проекта зависит от этапа интеграции. Производители автоматических производственных линий обычно предоставляют услуги шеф-монтажа. Важно заранее подготовить фундамент (виброизолирующие опоры), подвести магистрали сжатого воздуха (очищенного от масла и влаги) и электроснабжения согласно схеме.
Процесс ввода в эксплуатацию (Commissioning) занимает от 2 до 4 недель. Он включает:
- Механическую юстировку узлов.
- Настройку ПИД-регуляторов приводов.
- Калибровку датчиков усилия и зрения.
- Обучение персонала (операторов, наладчиков, технологов).
Особое внимание следует уделить обучению службы главного механика. Они должны понимать логику работы PLC-кода, чтобы иметь возможность оперативно устранять мелкие сбои без ожидания реакции вендора.
Сравнение технологий сборки: Автоматическая линия vs Ручная сборка
Для принятия обоснованного инвестиционного решения необходимо сравнить автоматизированный подход с традиционным.
| Критерий | Ручная / Полуавтоматическая сборка | Автоматическая производственная линия |
|---|---|---|
| Производительность | Низкая (зависит от усталости оператора) | Высокая и стабильная (24/7 режим) |
| Качество (стабильность) | Среднее (высокий разброс параметров) | Высокое (минимальная дисперсия) |
| Зависимость от персонала | Критическая (дефицит кадров) | Минимальная (требуется 1-2 оператора) |
| Капитальные затраты (CAPEX) | Низкие | Высокие |
| Операционные затраты (OPEX) | Высокие (ФОТ, соцпакеты, брак) | Низкие (энергоносители, амортизация) |
| Масштабируемость | Сложная (нужно нанимать людей) | Легкая (увеличение смен или скорости) |
Вывод однозначен: при объемах производства свыше 5000 единиц переключающих переключателей в месяц, автоматическая линия окупается в период от 12 до 18 месяцев. Ниже этого порога целесообразно рассматривать полуавтоматические рабочие места.
Типичные ошибки при выборе и эксплуатации
Анализ рынка выявляет ряд системных ошибок, которые совершают закупщики и главные инженеры:
1. Игнорирование подготовки сырья. Автоматика требовательна к геометрии входящих компонентов. Если поставщик пластиковых корпусов допускает отклонения в литье более 0.1 мм, линия будет постоянно вставать в ошибку. Необходимо ужесточить входной контроль сырья или потребовать от поставщиков деталей соблюдения более высоких допусков.
2. Отсутствие буферных емкостей. Между модулями линии должны быть аккумулирующие столы. Если один узел (например, лазерный маркер) останавливается на 10 секунд для замены расходника, вся линия не должна встать. Буферы позволяют другим модулям продолжать работу, накапливая или расходуя запас деталей.
3. Недооценка программного обеспечения. Многие считают, что главное — это механика. Однако именно ПО управляет синхронизацией. Дешевые контроллеры могут не справляться с обработкой сигналов от десятков датчиков на высоких скоростях, вызывая «гонку состояний» и хаотичные остановки.
Рекомендации по покупке и взаимодействию с производителем
При заказе автоматической производственной линии следуйте алгоритму:
- Аудит продукта: Предоставьте вензору 3D-модели вашего переключающего переключателя и образцы деталей. Попросите провести симуляцию сборки.
- Расчет TCO (Total Cost of Ownership): Считайте не только цену станка, но и стоимость владения за 5 лет (энергия, запчасти, обслуживание).
- Гарантийные обязательства: Требуйте прописания в договоре SLA (Service Level Agreement) — времени реакции на аварию и времени восстановления работы.
- Пилотный запуск: Если возможно, посетите действующее производство, где установлена аналогичная линия. Поговорите с операторами, а не только с менеджерами по продажам.
FAQ: Часто задаваемые вопросы
Какова средняя окупаемость автоматической линии?
При двухсменном режиме работы и объеме выпуска от 10 000 штук в месяц, срок окупаемости составляет 14–18 месяцев. Этот показатель зависит от стоимости рабочей силы в регионе и цены готового переключающего переключателя.
Можно ли модернизировать существующую линию?
Да, большинство современных линий имеют модульную структуру. Можно добавить модуль технического зрения, заменить устаревший контроллер или интегрировать нового робота-манипулятора. Однако полная замена архитектуры возможна только на этапе проектирования.
Требуется ли специальное помещение для установки?
Линия требует ровного бетонного пола (допустимое отклонение 2 мм на 2 метра), наличия трехфазного питания 380В и пневмомагистрали с давлением 6 бар. Также необходима система вытяжной вентиляции, если процесс включает лазерную сварку или пайку.
Как обеспечивается безопасность персонала?
Линия оснащается защитными ограждениями с блокировками. При открытии любой двери питание приводов немедленно отключается (категория остановки 0 или 1 по стандарту ISO 13850). Зона работы роботов контролируется лазерными сканерами безопасности.
Подходит ли линия для мелких серий?
Для очень мелких серий (менее 1000 шт./мес.) полная автоматизация экономически не оправдана из-за длительного времени переналадки. В таких случаях рекомендуются гибридные решения, где сложные операции автоматизированы, а загрузка и упаковка выполняются вручную.
Заключение и перспективы развития
Внедрение автоматической производственной линии переключающих переключателей в 2026 году является не просто вопросом модернизации, а стратегической необходимостью для сохранения конкурентоспособности на рынке электротехники. Технологии шагнули далеко вперед: от простой механической сборки мы перешли к интеллектуальным системам, способным самообучаться и прогнозировать неисправности.
Ключевым активом предприятия становится не просто станок, а данные, которые он генерирует. Анализ этих данных позволяет оптимизировать конструкцию самого переключающего переключателя, улучшать его эргономику и надежность, основываясь на реальной статистике производства, а не на гипотезах.
Мы рекомендуем подходить к выбору оборудования комплексно, оценивая не только технические характеристики, но и долгосрочную поддержку вендора. Правильно выбранная и настроенная линия станет основой вашего производства на ближайшие 10–15 лет, обеспечивая стабильный поток качественной продукции и высокую рентабельность бизнеса.
Опыт лидера отрасли: ООО «Чжэцзян Лисинь Тяговое Оборудование»
Выбор поставщика оборудования часто определяется его собственным опытом производства. Ярким примером компании, успешно интегрирующей передовые автоматизированные линии в реальный производственный процесс, является ООО «Чжэцзян Лисинь Тяговое Оборудование» (Zhejiang Lixin Traction Equipment Co., Ltd.). Основанная в 2004 году в городе Люши (Юэцин), признанном «электрической столицей Китая», компания прошла путь от традиционного производителя до высокотехнологичного интегратора.
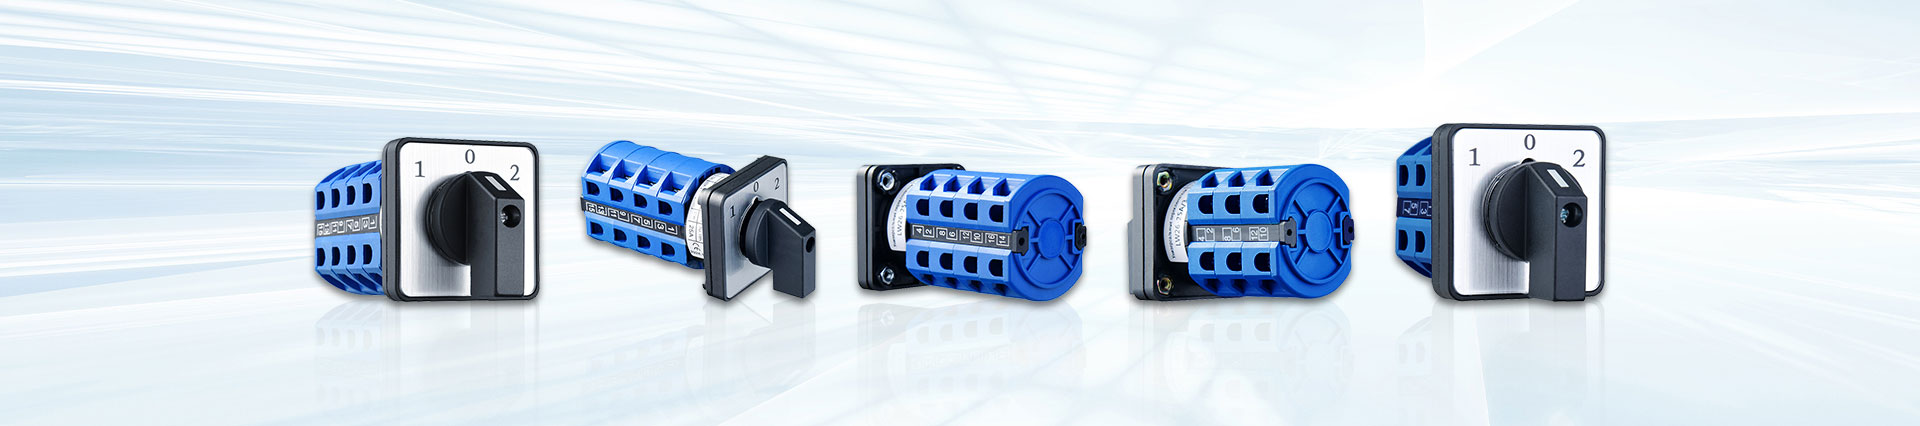
Лисинь специализируется на выпуске промышленных универсальных переключателей, объединяя R&D, серийное производство и международные продажи. Их продукт портфель, включающий водонепроницаемые коробки, кулачковые (LW26, LW12) и переключающие переключатели (LW30, LW5, HZ5), широко применяется в интеллектуальных энергосетях, железнодорожном транспорте и новом энергетическом оборудовании. Например, модели LW30-25A-4P и LW30-32A-4P активно используются в системах водяных насосов и распределительных шкафах, а серия LW26-63A-4 зарекомендовала себя как надежное решение для реверсивных схем.
Успех Лисинь во многом обусловлен внедрением интеллектуального оборудования на собственной базе. Компания использует автоматические прецизионные станки и специализированные линии сборки контактных узлов, что позволяет достигать 100% точности соблюдения сроков поставки и гарантировать стабильность коммутации более чем на 20 000 циклов даже в экстремальных условиях. Вся деятельность сертифицирована по ISO 9001, а цифровой контроль охватывает жизненный цикл от проектирования до отгрузки.
Для клиентов это означает, что обращаясь к таким производителям, вы получаете не просто «станок», а технологию, проверенную на собственных продуктах. Команда из более чем 150 сотрудников, 35% из которых заняты в R&D, и наличие более 20 патентов подтверждают инженерную компетентность компании. Глобальная сервисная модель с поддержкой 24/7 и решением вопросов в течение 48 часов делает Лисинь надежным партнером для более чем 5000 промышленных клиентов в 50 странах мира.
Для получения детального технико-коммерческого предложения, расчета окупаемости под ваши конкретные изделия и консультации по интеграции, основанной на лучшем отраслевом опыте, свяжитесь с нашими инженерами. Мы готовы провести аудит вашего текущего производства и предложить оптимальную конфигурацию линии.
Готовы повысить эффективность производства?
Запросить коммерческое предложение и чертежи
Смотрите также наши решения для сборки автоматических выключателей и тестирования реле защиты.